


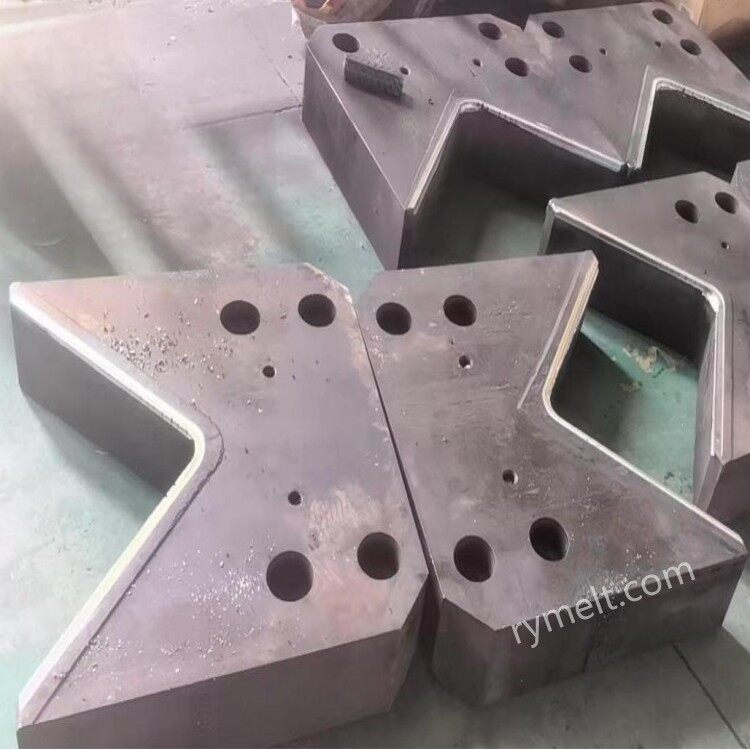
Bežne používané materiály
Oceľová forma na prácu za tepla:
H13 (4Cr5MoSiV1): vysoká-teplotná pevnosť, tepelná únava (800 ~ 1000 stupňov), dobrá odolnosť proti opotrebovaniu, vhodné pre vysoké-zaťaženie v šmyku.
5CrNiMo: vynikajúca húževnatosť, odolnosť proti nárazu, vhodné pre časté strihové podmienky.
Špeciálne zliatiny:
Vysokorýchlostná oceľ (napríklad W6Mo5Cr4V2): vysoká tvrdosť (HRC 60 ~ 65), ale krehká, je potrebné optimalizovať proces tepelného spracovania.
Zliatiny-niklu: odolnosť proti vysokej-teplotnej oxidácii (nad 1100 stupňov), používané na strihanie nehrdzavejúcej ocele a iných vysoko-legovaných predvalkov.
Technológia povrchovej úpravy:
Povlak z karbidu volfrámu (WC): Zvýšenie odolnosti voči opotrebovaniu hrán, predĺženie životnosti o 30%~50%.
Vrstva nitridu titánu (TiN): Znižuje koeficient trenia, znižuje adhéznu oxidovanú pokožku.
Výkonnostný index
Tvrdosť pri vysokej teplote: udržujte HRC 45~50 pri 800~1100 stupňoch (zabráňte zmäkčeniu a deformácii).
Odolnosť voči tepelnej únave: odolajte častým horúcim a studeným cyklom (brúsky s vysokou šmykovou{0}}teplotou → chladenie) bez trhlín.
Odolnosť proti opotrebovaniu: Znížte opotrebenie hrán spôsobené trením o vysokoteplotné predvalky.
Húževnatosť: aby sa zabránilo odštiepeniu alebo zlomeniu pri zaťažení šmykovým nárazom.
Štruktúra a dizajn čepele
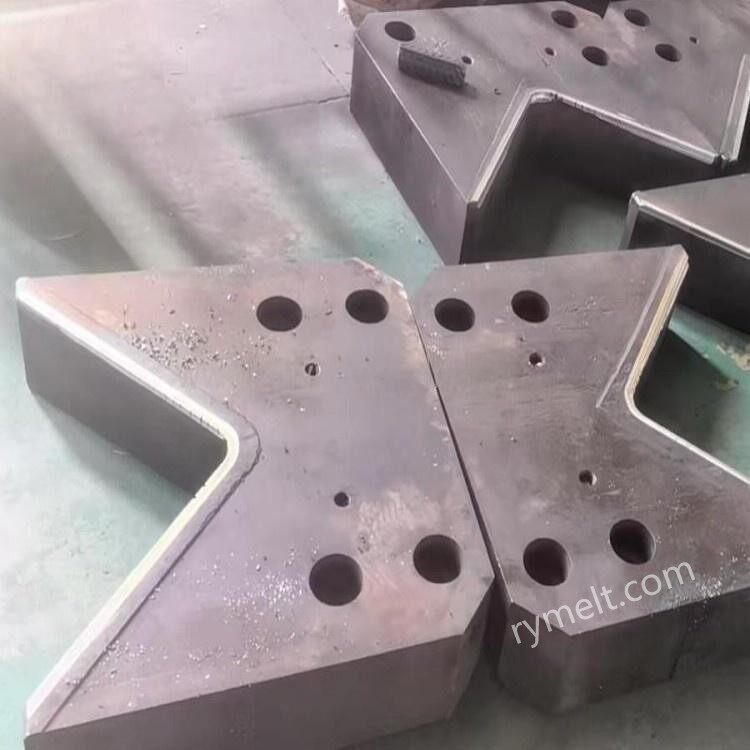
Okrajová forma
Plochý okraj: vhodný pre predvalky, dosky, rozloženie šmykovej sily je rovnomerné.
Skosená hrana (5 až 15 stupňový sklon): znížte špičkovú šmykovú silu, vhodné pre polotovary s veľkým prierezom.
Kombinované ostrie: horný nôž je skosený, spodný nôž je plochý, vyrovnáva účinnosť a spotrebu energie.
Geometrické parametre
Hrúbka čepele: 80 ~ 200 mm (vybrané podľa požiadavky na šmykovú silu, hrubá čepeľ má silnú odolnosť proti deformácii).
Uhol reznej hrany: 75 ° ~ 90 ° (čím menší je uhol, tým menšia je šmyková sila, ale znižuje sa odolnosť proti opotrebovaniu).
Skosenie hrán: 0,5 ~ 2 mm (zníženie koncentrácie napätia, zabránenie vylamovania).
Denná údržba
Chladiace mazanie: po strihaní nastriekajte chladiacu kvapalinu-na vodnej báze (vyhnite sa teplote čepele nad 300 stupňov ).
Čistenie zoxidovanej kože: Pravidelne odstraňujte vrstvu oxidu železitého priľnutú k povrchu čepele (aby ste predišli poškriabaniu ostria).
Monitorovanie opotrebovania: skontrolujte opotrebovanie reznej hrany pri každej zmene (treba opraviť a prebrúsiť alebo vymeniť viac ako 3 mm).
Ostrenie hrán: Použite CNC brúsku na opravu hrany po opotrebovaní, aby ste zachovali uhol a rovnosť hrany.
Naša spoločnosť má dlhoročné skúsenosti s výrobou a marketingom hydraulických nožníc a disponuje profesionálnym technickým personálom, ktorý dokáže vyrobiť a spracovať podľa individuálnych potrieb zákazníkov. Vyššie uvedené údaje o parametroch možno použiť ako referenciu, ak máte špecifické potreby, neváhajte nás kontaktovať.


