


Základná štruktúra
Pracovný povrch: povrch v priamom kontakte s roztavenou oceľou, ktorý si vyžaduje vysoko{0}}presné opracovanie (drsnosť Ra menšia alebo rovná 0,8 μm) a potiahnutý vrstvou odolnou proti opotrebeniu- (napr. chrómovanie).
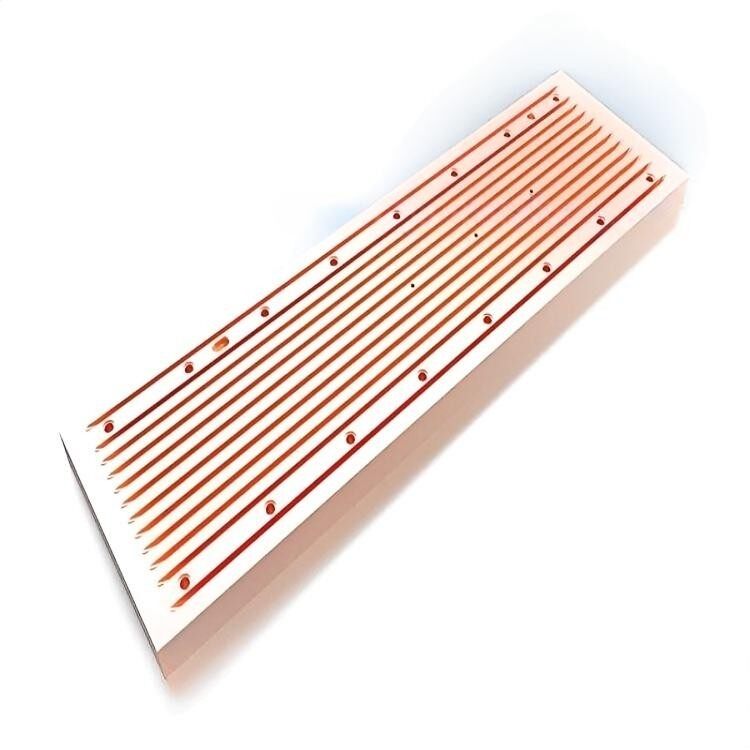
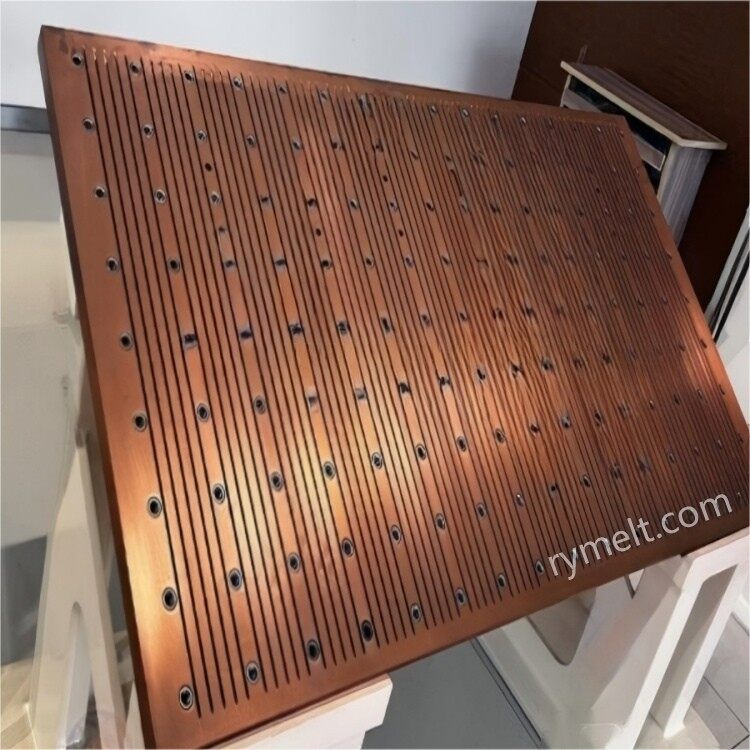
Chladiaca vrstva: Husté chladiace kanály alebo drážky sú navrhnuté na zadnej strane tak, aby rýchlo odvádzali teplo vysokotlakovým prúdom vody (1,0 ~ 1,5 MPa).
Montážne rozhranie: otvory pre skrutky alebo drážky na spojenie s rámom kryštalizátora, aby sa zabezpečilo stabilné upevnenie medenej dosky.
Špeciálny typ štruktúry
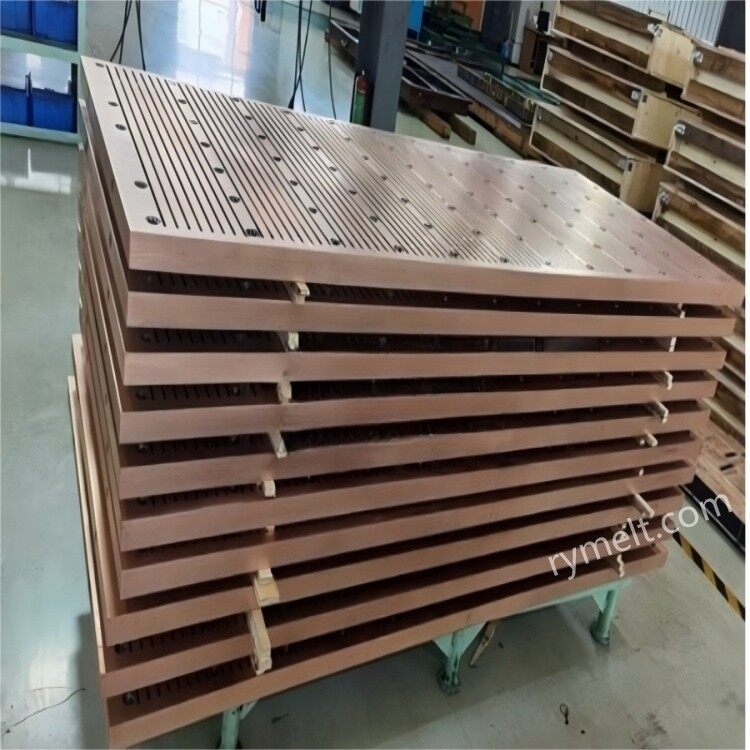
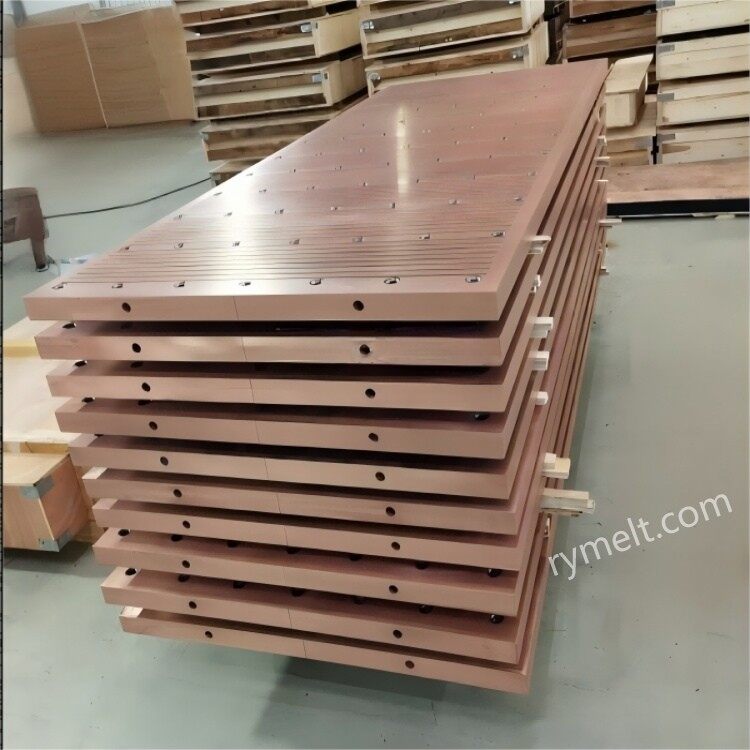
Kombinovaná medená platňa: dizajn blokového spájania, jednoduchá lokálna výmena (napr. široká{2}}medená platňa na kontinuálne odlievanie dosiek).
Tvarovaný medený plech: používa sa pri výrobe ocele typu H{0}}, koľajnicovej ocele a iných zložitých častí odlievania predvalkov, tvar vnútornej dutiny musí zodpovedať hotovému výrobku.
Tenká pásová medená doska: používa sa na kontinuálne liatie tenkých pásov (hr<10mm), the working surface needs to be polished with ultra-high precision (Ra≤0.4μm).
Druh materiálu
Vysoko{0}}vodivá meď bez obsahu kyslíka- Cu Väčšia alebo rovná 99,95 %, tepelná vodivosť väčšia alebo rovná 380 W/(m-}K), vhodné na odlievanie predvalkov s nízkou-rýchlosťou, malým-odrezom
Chróm-zlitina zirkónu a medi Cu-Cr (0,6 %~1,2 %)-Zr (0,03 %~0,3 %), pevnosť v ťahu 350 MPa alebo väčšia pre vysokú rýchlosť ťahania, dosky s veľkým prierezom-
Strieborná-zliatina medi Cu-Ag (0,08 % ~ 0,12 %), vysoká-pevnosť pri vysokej teplote o 20 %, vhodná na kontinuálne odlievanie vysokoteplotnej ocele (ako je nehrdzavejúca oceľ)-
Povrchové pokovovanie
Chrómovanie: tvrdosť 800 ~ 1000 HV, teplotná odolnosť menšia alebo rovná 500 stupňom, nízka cena, ale nízka odolnosť proti tepelnej únave.
Nikel-kobaltové pokovovanie (Ni-Co): tvrdosť 500 ~ 600 HV, vysoká húževnatosť, vynikajúca odolnosť proti tepelnému praskaniu.
Kompozitné pokovovanie: spodná vrstva poniklovanie (0,1 mm) + pochrómovanie povrchovej vrstvy (0,05 mm), berúc do úvahy odolnosť proti opotrebeniu a tepelným šokom.
Typické aplikácie
Kontinuálne odlievanie dosiek: dĺžka širokého medeného plechu môže byť až 2000 mm, čím sa vyrábajú dosky s hrúbkou 150 ~ 300 mm.
Kontinuálne odlievanie tvarovaných predvalkov: napríklad I-nosník, kanálová oceľ atď., tvar vnútornej dutiny medeného plechu musí byť presne rovnaký ako tvar odlievaného predvalku.
Kontinuálne liatie tenkých pásov: pracovný povrch medenej platne musí byť super rovný (menej alebo rovný 0,05 mm/m), požiadavky na chladiacu silu sú extrémne vysoké.
Bežné problémy
Odlupovanie pokovovania: väčšinou v dôsledku nadmerného tepelného namáhania alebo nedostatočného spojenia pokovovania, potreba optimalizovať proces pokovovania (napr. pieskovanie a zdrsnenie pred pokovovaním).
Nerovnomerné chladenie: väčšinou v dôsledku upchatia vodného kameňa alebo zle navrhnutých vodných tokov je potrebné pravidelné morenie vodných tokov a optimalizácia distribúcie vodných tokov.
Deformácia pracovného povrchu: väčšinou spôsobená dlhodobým vysokoteplotným tečením alebo mechanickým nárazom, je potrebné použiť chróm zirkónium medený materiál, kontrolovať rýchlosť ťahania a teplotu.
Trhliny na povrchu predvalku: väčšinou spôsobené nesúladom kužeľa medeného plechu alebo príliš silným chladením, je potrebné upraviť krivku kužeľa a znížiť lokálnu intenzitu chladenia.
Referenčné parametre
Hrúbka: 40 ~ 100 mm (pracovná plocha + chladiaca vrstva)
Hrúbka pokovovania: pochrómovanie 0,05~0,2mm; zliatina-niklu 0,1~0,3 mm
Chladiaca vodná cesta: Hĺbka štrbiny 5~10mm, rozstup 15~30mm
Prevedenie kužeľa: jednostranné kužeľovitosť 0,5%~2,0
Naša spoločnosť má bohaté skúsenosti s výrobou a marketingom medenej platne a nosnej platne kryštalizátora s profesionálnym technickým personálom podľa individuálnych potrieb zákazníkov, výroby a spracovania.
Vyššie uvedené údaje o parametroch možno použiť ako referenciu, ak máte špecifické potreby, neváhajte nás kontaktovať.


